

Kodėl šlifavimo stadijoje kasybos vamzdynai labai susidėvi?
Įvadas
Šlifavimas yra vienas abrazyviausių mineralų apdorojimo etapų.
Susmulkinus rūda tiekiama į malimo įrangą, pvzrutuliniai malūnai arba SAG malūnai, kur rūda sumažinama iki dalelių dydžio, reikalingo tolesnei klasifikacijai ir flotacijai.
Šlifavimo proceso metu susidaro srutos, kuriose yra vandens ir mineralinių dalelių. Priklausomai nuo rūdos ir malimo kontūro, srutoje gali būti kietų ir kampinių dalelių, kurios nuolat sąveikauja su dujotiekio vidiniu paviršiumi.
Dujotiekio problema nėra tik vandens transportavimas.
Tai yra transportavimasabrazyvinės kietosios medžiagos nuolat judant.
Čia labai svarbu pasirinkti vamzdžių medžiagą.
1. Kas nutinka vamzdynui po šlifavimo?
Supaprastinta šlifavimo grandinė gali būti apibūdinta taip:
Smulkinimas → Šlifavimas → Srutos → Klasifikacija → Flotacija
Po malimo rūda sumaišoma su vandeniu, kad susidarytų srutos.
Tada srutos gali būti transportuojamos siurbliais per:
Šlifavimo išleidimo linijos
Karterio išleidimo linijos
Hidrociklono tiekimo linijos
Klasifikavimo grandinės
Perdirbti linijas
Flotaciniai tiekimo vamzdynai
Šie vamzdynai gali veikti nuolat, todėl vidinė vamzdžio sienelė nuolat susiduria su dalelėmis.
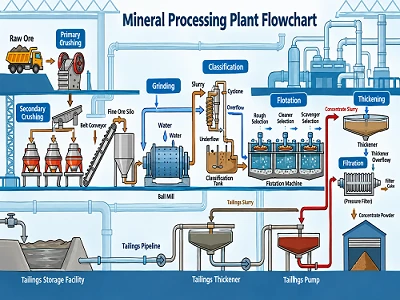
图 1
2. Kodėl šlifavimo srutos yra labai abrazyvinės?
Dujotiekio susidėvėjimo sunkumas priklauso nuo faktinių srutų savybių.
Keletas veiksnių yra ypač svarbūs.
Dalelių kietumas
Mineralai, tokie kaip kvarcas ir kiti kietieji mineralai, gali sukelti didelį dilimą.
Dalelių forma
Kampinės dalelės paprastai sukuria agresyvesnį kontaktą su vamzdžio sienele nei suapvalintos dalelės.
Dalelių dydis
Didesnės dalelės gali sukelti stipresnį poveikį, ypač kai keičiasi srauto kryptis.
Kietųjų medžiagų koncentracija
Didesnė koncentracija reiškia, kad per tą patį laikotarpį vamzdžiu praeina daugiau kietųjų dalelių.
Srauto greitis
Didėjant greičiui, gali padidėti dalelių {0}sienos sąveikos dažnis ir intensyvumas.
Todėl:
Kietos dalelės + didelė kietųjų medžiagų koncentracija + didelio greičio=reikalaujančios dujotiekio susidėvėjimo sąlygos.
3. Kur dažniausiai susidėvi?
Tiesus vamzdis nebūtinai yra pati svarbiausia vieta.
Tiesios sekcijos
Nuolatinis dalelių slydimas išilgai vidinės sienos palaipsniui pašalina medžiagą.
Alkūnės
Kai srutos pakeičia kryptį, dalelės gali atsitrenkti į alkūnės sienelę.
Išorinis alkūnės spindulys gali tapti didelio{0}}dėvėjimosi vieta.
Reduktoriai
Skerspjūvio ploto{0}}pakeitimai gali pakeisti srauto sąlygas ir sukelti vietinę turbulenciją.
Siurblio išleidimas
Didesnis srauto greitis ir slėgio svyravimai gali padidinti mechaninius reikalavimus pasroviui dujotiekio komponentams.
Vožtuvai ir jungtys
Srauto krypties ir geometrijos pokyčiai gali sukelti vietinį susidėvėjimą.
Dėl šios priežasties šlifavimo srutų vamzdynas turėtų būti vertinamas kaip visa sistema, o ne žiūrint tik į tiesias vamzdžio dalis.
4. Kodėl verta naudoti UHMWPE srutų šlifavimui?
UHMWPE reiškiaItin didelės molekulinės masės polietilenas.
Kurių molekulinė masė paprastai didesnė1,5 mln, UHMWPE užtikrina atsparumo dilimui, atsparumo smūgiams ir mažos trinties derinį.
Šlifuojant srutas, svarbiausios charakteristikos yra šios:
Didelis atsparumas dilimui
Vidinis UHMWPE paviršius sukurtas taip, kad būtų atsparus nuolatiniam kontaktui su abrazyvinėmis mineralinėmis dalelėmis.
Dėl to jis tinkamas srutų transportavimui, kai susidėvėjimas yra pagrindinis priežiūros aspektas.
Maža trintis
UHMWPE turi lygų vidinį paviršių ir mažą trinties koeficientą.
Tai gali padėti sumažinti atsparumą srutų srautui ir į tai reikia atsižvelgti apskaičiuojant vamzdyno slėgio nuostolius.
Atsparumas smūgiams
Šlifavimo grandinėse gali būti gana stambių dalelių.
UHMWPE atsparumas smūgiams padeda toleruoti pakartotinį kontaktą su dalelėmis ir nesielgti kaip trapi medžiaga.
Cheminis Atsparumas
Mineralų apdorojimo grandinėse gali būti rūgštinio, šarminio ar druskos{0}}turinčio proceso vandens ir reagentų.
UHMWPE užtikrina gerą atsparumą daugeliui cheminių aplinkų.
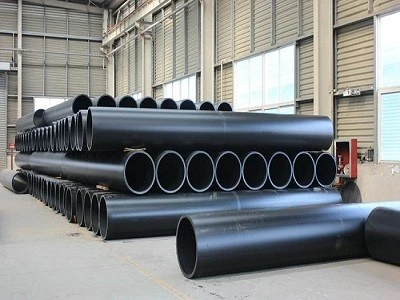
图 2
5. UHMWPE prieš plieną šlifavimo srutoje
Plikas plienas suteikia didelį mechaninį stiprumą, tačiau plieno paviršius yra tiesiogiai veikiamas abrazyvinių dalelių.
Nepertraukiamai transportuojant srutas, vidinė sienelė gali palaipsniui plonėti.
UHMWPE keičia dėvėjimosi paviršių.
UHMWPE sluoksnis veikia kaip vidinis nusidėvėjimui atsparus paviršius.
Plikas plienas
Plieninė konstrukcija → Plieninis paviršius → Abrazyvinė suspensija
UHMWPE padengtas plienas
Plieninė konstrukcija → UHMWPE įdėklas → Abrazyvinė suspensija
Plienas suteikia konstrukcinę atramą.
UHMWPE įdėklas paima abrazyvinį kontaktą.
Tai yra pagrindinė priežastis, dėl kurios UHMWPE išklotas plieninis vamzdis gali būti patrauklus sudėtingiems šlifavimo srutų darbams.
6. O kaip su guminiu-plieniniu vamzdžiu?
Guma{0}}apmuštas plienas taip pat naudojamas mineralų apdirbimui.
Tinkamomis sąlygomis guma gali užtikrinti gerą smūgių sugertį ir atsparumą dilimui.
Tačiau UHMWPE siūlo kitokį našumo profilį.
|
Turtas |
Plikas plienas |
Guma{0}}Pamuštas plienas |
UHMWPE |
|
Atsparumas dilimui |
Vidutinis |
Geras |
Puikiai |
|
Atsparumas smūgiams |
Geras |
Puikiai |
Puikiai |
|
Trintis |
Aukštesnis |
Vidutinis |
Labai žemas |
|
Atsparumas korozijai |
Reikalinga apsauga |
Priklauso nuo pamušalo |
Puikiai |
|
Svoris |
Sunkus |
Sunkus |
Lengvas |
|
Vidinis paviršius |
Plienas |
Guma |
UHMWPE |
|
Mastelio keitimo tendencija |
Aukštesnis |
Žemesnis |
Žemas |
Faktinis tarnavimo laikas priklauso nuo srutų ir eksploatavimo sąlygų. Jokiai medžiagai neturi būti nustatytas fiksuotas eksploatavimo laikas be naudojimo duomenų.
7. Kada reikėtų apsvarstyti galimybę naudoti UHMWPE pamušalu plieną?
Šlifuojant srutų vamzdynus slėgio reikalavimai gali būti tokie pat svarbūs kaip ir atsparumas dilimui.
Jei sistemai reikalingas didelis mechaninis stiprumas arba didesnis slėgis, aUHMWPE padengtas plieninis vamzdisgalima laikyti.
Pagrindinė struktūra yra tokia:
Išorinis plieninis vamzdis
→ Suteikia konstrukcijos tvirtumą
UHMWPE vidinis pamušalas
→ Suteikia trinčiai{0}}atsparų tekėjimo paviršių
Ši konfigūracija ypač tinka:
Siurblio išleidimo vamzdynai
Aukšto{0}}slėgio srutų linijos
Hidrociklono tiekimo vamzdynai
Koncentruota šlifavimo srutos
Abrazyvinių srutų gabenimas dideliais atstumais
Tikrasis slėgis turi būti nustatytas pagal plieninio vamzdžio konstrukciją, įdėklo konstrukciją, temperatūrą, prijungimo sistemą ir eksploatavimo sąlygas.
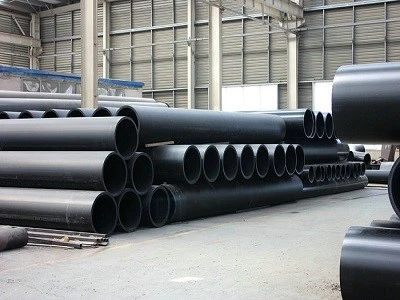
图 3
8. Kaip reikėtų pasirinkti UHMWPE vamzdį srutų šlifavimui?
Vamzdis neturėtų būti parenkamas tik pagal skersmenį.
Reikėtų įvertinti bent šiuos parametrus:
Vamzdžių parametrai
DN
Slėgis / PN
Sienelės storis
Vamzdžio ilgis
Ryšio tipas
Srutų parametrai
Rūdos rūšis
Tvirta koncentracija
Srutų tankis
Dalelių dydis
Maksimalus dalelių dydis
Dalelių kietumas
Dalelių forma
pH
Veikimo parametrai
Srauto greitis
Srauto greitis
Darbinis slėgis
Temperatūra
Dujotiekio ilgis
Aukščio skirtumas
Šie parametrai nustato faktines mechanines ir susidėvėjimo sąlygas dujotiekio viduje.
9. Tipiniai UHMWPE vamzdžio parametrai
Kasybos reikmėms tipiškos UHMWPE vamzdžių specifikacijos gali apimti:
|
Parametras |
Tipinė specifikacija |
|
Medžiaga |
UHMWPE |
|
Molekulinė masė |
>1,5 mln |
|
Skersmuo |
DN65–DN1000 |
|
Standartinis ilgis |
9 m / 12 m |
|
Slėgio įvertinimas |
PN1.0–PN10 |
|
Darbinė temperatūra |
-269 laipsniai iki +80 laipsnio |
|
Pailgėjimas |
>400% |
|
Taikymas |
Šlifavimo srutos, mineralinės srutos, koncentratas ir atliekos |
Galutinė specifikacija turėtų būti patvirtinta pagal faktinį pritaikymą ir taikomą gamybos standartą.
10. Nepamirškite šlifavimo grandinės alkūnių
Jei šlifavimo srutų vamzdyne naudojamas tiesus UHMWPE vamzdis, bet įprastos medžiagos alkūnės, alkūnės vis tiek gali tapti priežiūros kliūtimi.
Priežastis paprasta:
Srutos keičia kryptį ties alkūne.
Dalelių poveikis tampa koncentruotas.
Todėl dėvėjimuisi{0}}atsparus dizainas turėtų atsižvelgti į visą srauto kelią:
Tiesus vamzdis + alkūnė + trišakis + reduktorius + flanšas + jungtis
UHMWPE alkūnės gali būti naudojamos ten, kur, keičiant kryptį, reikalingas nusidėvėjimui{0}}atsparus vidinis paviršius.
11. Ar UHMWPE gali susidoroti su kiekvienu šlifavimo būdu?
Ne automatiškai.
UHMWPE yra labai atsparus dilimui, tačiau medžiagos pasirinkimas vis tiek turi būti pagrįstas faktinėmis eksploatavimo sąlygomis.
Ypač sunkios programos gali apimti:
Labai stambi dalelė
Itin didelė kietųjų medžiagų koncentracija
Didelis srauto greitis
Aukštas darbinis slėgis
Dideli aukščio skirtumai
Stiprus smūgis į alkūnes
Tokiais atvejais prieš parenkant vamzdžio konstrukciją reikia techniškai įvertinti dujotiekį.
Didesnio{0}}slėgio įrenginiuose,UHMWPE padengtas plienasgali būti tinkamesnis nei atskiras polimerinis vamzdis.
Tikslas nėra tiesiog pasirinkti labiausiai{0}}dėvėjimuisi atsparią medžiagą.
Tikslas yra suderinti vamzdžio konstrukciją su visa šlifavimo grandine.
12. Praktinio atrankos pavyzdys
Tarkime, vario apdirbimo gamyklai reikia vamzdyno, kad būtų galima transportuoti šlifavimo srutą iš šlifavimo grandinės į klasifikaciją.
Pirkėjas pateikia:
DN400
Didelė kietųjų medžiagų koncentracija
Abrazyvinės mineralinės dalelės
Nuolatinis veikimas
Kelios alkūnės
Didelis darbinis slėgis
Tada atrankos procese reikėtų atsižvelgti į:
1. Vamzdžio skersmuo → DN400
2. Slėgis → Nustatykite reikiamą PN / slėgio{1}}guolio konstrukciją
3. Srutos → Įvertinkite dalelių dydį ir koncentraciją
4. Dėvėti → Nurodykite labai-dėvėjusias alkūnes ir jungiamąsias detales
5. Konstrukcija → Palyginkite UHMWPE vamzdį ir UHMWPE padengtą plieną
6. Jungtis → Suderinkite vamzdį, alkūnes ir flanšus
Tai daug patikimesnis būdas nei tiesiog užsakyti DN400 vamzdį pagal skersmenį.
DUK
Kodėl šlifavimo etapas yra toks abrazyvinis?
Šlifuojant susidaro mineralinės srutos, kuriose yra dalelių, kurios gali nuolat slysti ir atsitrenkti į vidinę vamzdžio sienelę. Dalelių kietumas, dydis, koncentracija ir srauto greitis turi įtakos susidėvėjimui.
Ar UHMWPE vamzdis gali būti naudojamas srutoms šlifuoti?
Taip. UHMWPE gali būti naudojamas abrazyvinių mineralinių srutų transportavimui, kai jo slėgis, temperatūra ir mechaniniai reikalavimai atitinka pasirinktą vamzdžio specifikaciją.
Ar UHMWPE yra geresnis už plieną srutų šlifavimui?
Dėl vidinio atsparumo dilimui UHMWPE gali suteikti didelį pranašumą prieš plieną. Tačiau plienas gali užtikrinti didesnį konstrukcijos stiprumą, todėl naudojant aukštą -slėgį gali prireikti UHMWPE padengto plieno, o ne atskiro UHMWPE.
Kodėl šlifavimo srutų alkūnės dėvisi greičiau?
Srutos keičia kryptį ties alkūne, todėl dalelės atsitrenkia ir slysta į lokalizuotas alkūnės sienelės sritis. Susidėvėjimas gali būti didesnis nei tiesių vamzdžių sekcijų.
Kokios informacijos reikia norint pasirinkti šlifavimo srutų vamzdį?
PateiktiDN, darbinis slėgis, srautas, suspensijos koncentracija, suspensijos tankis, dalelių dydis, didžiausias dalelių dydis, vamzdyno ilgis ir alkūnių skaičius.
Išvada
Šlifavimo stadija sukuria vieną iš sudėtingiausių aplinkų mineralų{0}}apdorojimo vamzdynams.
Derinys iškietųjų mineralų dalelės, nuolatinis srautas, kietųjų medžiagų koncentracija ir tėkmės krypties pokyčiaigali sukelti stiprų vidinį dilimą.
UHMWPE suteikia lygų,{0}}dėvėjimuisi atsparų vidinį paviršių, kurį galima naudoti gabenant šlifavimo srutas.
Kai reikalingas didesnis konstrukcijos stiprumas ir atsparumas slėgiui,UHMWPE padengtas plieninis vamzdis sujungia plieninę slėgiui{0}}atraminę konstrukciją su UHMWPE{1}}atspariu nusidėvėjimui.
Svarbiausias momentas yra:
Nesirinkite šlifavimo srutų vamzdyno vien tik DN.
Įvertinkitesrutos + slėgis + greitis + dalelių dydis + vamzdyno geometrijaprieš pasirenkant vamzdį.
PrašymasUHMWPEVamzdžių citata
|
Žingsnis |
Procesas |
|
1 |
Siųsti Reikalavimai- DN, slėgis, kiekis ir taikymas |
|
2 |
Specifikacijos patvirtinimas- Vamzdžio tipas, dydis, sienelės storis ir jungtis |
|
3 |
Citata- Kaina, pristatymo laikas, pakavimo ir pristatymo sąlygos |
|
4 |
Užsakymas ir gamyba- Sutartis, mokėjimas ir gamyba |
|
5 |
Patikra ir pristatymas- Kokybės patikrinimas ir siuntimas |
UžUHMWPE kasybos vamzdis, UHMWPE padengtas plieninis vamzdis, UHMWPE alkūnės ir jungčių flanšai, atsiųskite mums:
DN + PN + srutų tipas + kietos medžiagos koncentracija + dalelių dydis + srauto greitis + dujotiekio ilgis + kiekis
Luoyang Zhengju New Materials Technology Co., Ltd.
WhatsApp:+86 19937270645
El. paštas: baibaili456@gmail.com
„Wechat“: +86 19937270645
Gaukite geriausią kainą už šlifavimo srutų vamzdyną


